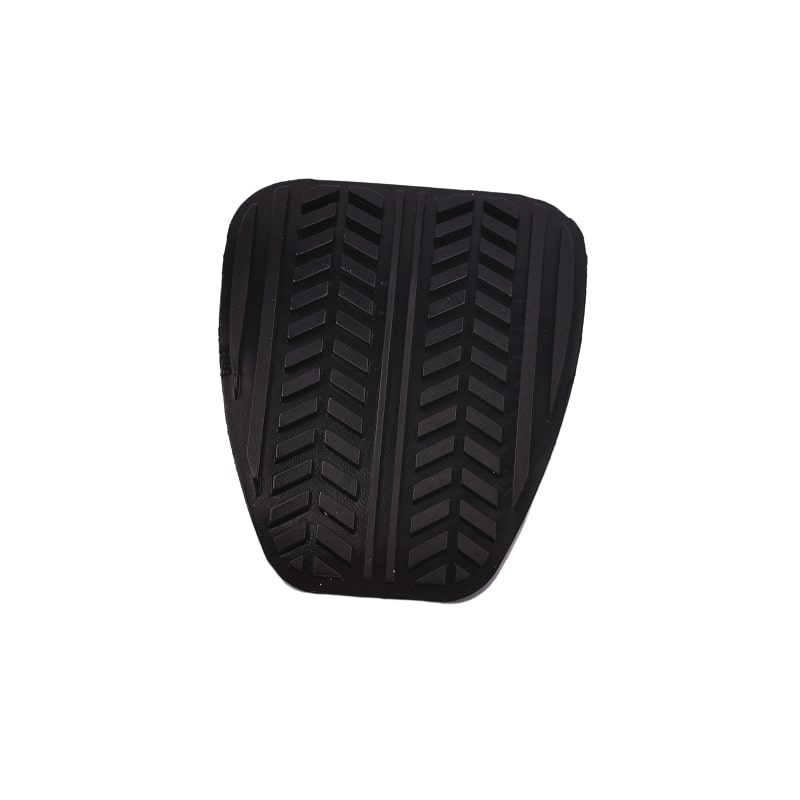
Les plaquettes de frein et d'embrayage constituent l'interface physique principale entre le conducteur et le système de freinage du véhicule. Souvent considérées comme de simples accessoires, elles subissent pourtant d'immenses contraintes mécaniques. Lorsque les fabricants réduisent les coûts en utilisant des composés de caoutchouc recyclé ou des charges excessives (comme le carbonate de calcium), l'intégrité mécanique des plaquettes chute rapidement. Lors de la sélection des pièces pour l'habitacle, les ingénieurs négligent souvent l'importance fondamentale de la fiabilité. pédales automobiles en caoutchouc noir, qui ont un impact direct sur les distances d'arrêt lors des manœuvres d'urgence.
Les données recueillies sur le terrain lors des tests de sécurité automobile révèlent trois principaux modes de défaillance associés aux caoutchoucs de pédales de qualité inférieure :
Dégradation du coefficient de frottement : Les rainures antidérapantes peu profondes s'usent rapidement sous l'effet du frottement quotidien. Dès que leur profondeur descend en dessous de 0,5 mm, la plaquette perd sa capacité à évacuer l'eau des chaussures mouillées, ce qui provoque un phénomène d'aquaplanage et un risque de dérapage dangereux au freinage.
Réversion thermique et fissuration : Un caoutchouc de mauvaise qualité perd sa structure réticulée sous l'effet de cycles de température répétés (du gel hivernal à la chaleur estivale des chalets). Cela provoque le durcissement, la fissuration et, finalement, la rupture du matériau, laissant apparaître le métal.
Gonflement chimique : Dans les applications commerciales, les pédales sont fréquemment exposées à l'huile moteur, à la graisse des bottes ou au liquide de frein homologué DOT. Le caoutchouc de mauvaise qualité absorbe ces hydrocarbures, ce qui provoque le gonflement, le ramollissement et le décollement de la plaque en acier de la pédale.
Il n'existe pas de formule de caoutchouc universelle. L'ingénierie automobile exige une adéquation précise des matériaux en fonction de l'exposition environnementale, des contraintes mécaniques et de la durée de vie visée. Les températures de fonctionnement, l'exposition aux produits chimiques et aux rayonnements UV sont autant de facteurs déterminants dans le choix du polymère de base.
Nous utilisons trois formules distinctes de qualité automobile, conçues pour répondre aux exigences spécifiques des équipementiers et du marché de la rechange :
1. SBR (caoutchouc styrène-butadiène) - La norme du marché de la rechange
Le SBR offre une excellente résistance à l'abrasion et à la traction. Fonctionnant dans une plage de températures allant de -30 °C à 100 °C, il supporte aisément l'usure quotidienne des véhicules particuliers. Son rapport coût-performance optimal en fait le matériau de choix pour les pièces de rechange destinées au marché de la rechange.
2. NBR (caoutchouc nitrile butadiène) - Applications intensives
Le NBR est hautement polarisé, ce qui lui confère une résistance exceptionnelle aux huiles à base de pétrole, aux carburants et aux liquides de frein homologués DOT. Pour les flottes commerciales, les engins de chantier et les poids lourds exposés aux environnements difficiles des garages, le passage au NBR est fortement recommandé. pédales en caoutchouc renforcé sur mesure Il s'agit d'une exigence d'entretien stricte. Le NBR conserve son intégrité structurelle même après une exposition prolongée aux fluides d'atelier.
3. EPDM (éthylène-propylène-diène monomère) - Exportations pour les nouvelles énergies et les équipementiers
L'EPDM est composé d'une structure polymère saturée, ce qui lui confère une résistance supérieure à l'ozone, aux rayons UV et aux intempéries extrêmes. Fonctionnant parfaitement entre -40 °C et 120 °C, l'EPDM n'émet pas de COV nocifs, garantissant ainsi le respect des normes strictes de qualité de l'air intérieur. C'est le matériau de prédilection pour les véhicules électriques et hybrides.
| Matériel | Résistance à la traction | Plage de température | Résistance à l'huile | Vieillissement par l'ozone et les UV | Application principale |
|---|---|---|---|---|---|
| SBR | > 14 MPa | -30℃ à 100℃ | Pauvre | Modéré | Pièces détachées pour voitures particulières |
| NBR | > 15 MPa | -30℃ à 120℃ | Excellent | Équitable | Camions et engins commerciaux |
| EPDM | > 12 MPa | -40℃ à 120℃ | Pauvre | Excellent | Exportation de véhicules électriques, hybrides et équipementiers |
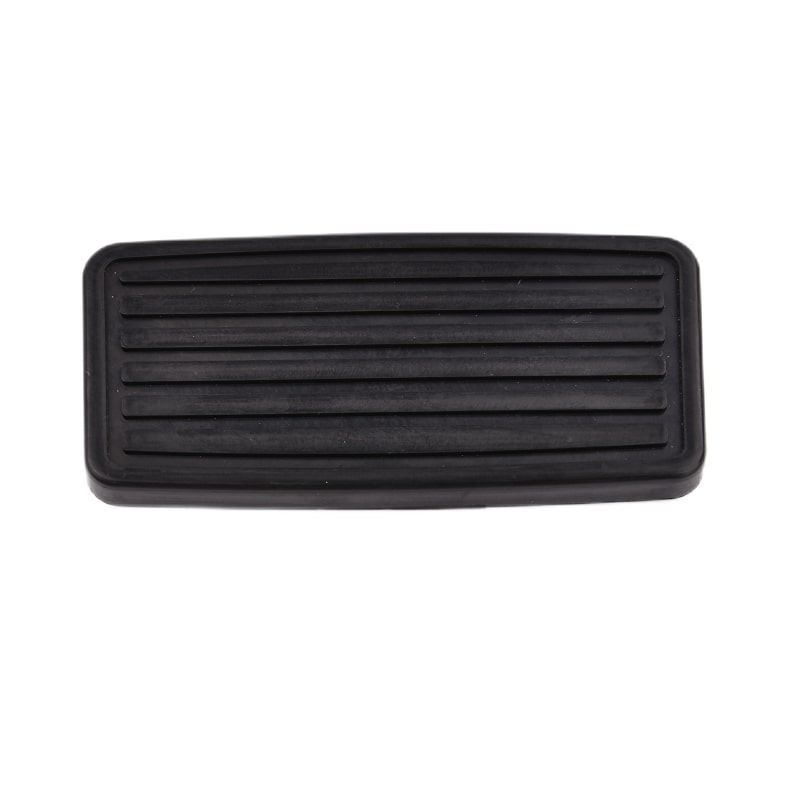
Au-delà de la composition du matériau, la géométrie physique de la plaquette détermine son adhérence et sa durée de vie. Une simple plaque de caoutchouc plate offre peu d'avantage mécanique. Grâce à la modélisation 3D et aux essais de frottement dynamique, la surface de contact et les structures de fixation internes sont optimisées pour une sécurité maximale.
Rainures trapézoïdales à gradient
Au lieu de simples rainures carrées, les semelles professionnelles utilisent des rainures trapézoïdales à profil progressif d'une profondeur de 0,8 à 1,2 mm. Cette géométrie spécifique évacue l'eau, la boue et la neige vers l'extérieur sous la pression. Associée à des angles de dépouille optimisés, elle assure une excellente résistance à l'arrachement à la base.
Architecture de verrouillage intégrée
Les modèles de qualité inférieure utilisent des colles ou de simples languettes de tension qui cèdent sous l'effet de la chaleur extrême de l'habitacle. Les coussinets haut de gamme sont dotés d'une structure de boucle interne intégrée, moulée directement dans la languette en caoutchouc. Grâce au calcul précis du taux de retrait de l'élastomère, la languette de fixation s'emboîte parfaitement sur le cadre en acier de la pédale, assurant un ajustement serré et empêchant tout déplacement latéral, même après des millions de cycles d'utilisation.
Procédés de fabrication
Pour répondre aux diverses demandes du marché, deux procédés de vulcanisation principaux sont utilisés. Le moulage par compression permet de réaliser des géométries sur mesure et des petites séries de véhicules spéciaux, avec des tolérances dimensionnelles précises. Pour les productions en grande série destinées aux équipementiers, le moulage par injection est employé afin de garantir une stricte homogénéité des lots, d'éliminer les bavures et de maintenir une maîtrise totale du procédé conforme à la norme IATF 16949.
Le contrôle qualité dans la fabrication du caoutchouc exige des données quantitatives. Les inspections visuelles sont insuffisantes pour déterminer l'intégrité moléculaire de la pièce. Chaque lot de composés fait l'objet d'une validation complète en laboratoire par le CNAS (Service national d'accréditation de Chine) avant d'être mis en production de masse.
| Catégorie de test | Norme industrielle | Conditions et paramètres de test | Critères de réussite |
|---|---|---|---|
| Usure alternative | ISO 4649 | 100 000 cycles avec une charge descendante de 5 kg | perte de volume < 150 mm³; aucune fissure structurelle |
| vieillissement thermique | ASTM D573 | 72 heures à 100 °C dans un four à circulation d'air chaud | Variation de dureté ≤ +5 Shore A ; absence de fragilité |
| Résistance à l'ozone | ASTM D1149 | 720 heures à 40 °C, concentration d'ozone de 50 ppmm | Aucune microfissuration de surface sous une contrainte de 20 % |
| Immersion en fluide | ASTM D471 | 72 heures de trempage dans de l'huile IRM 902 à 100 °C | Gonflement volumique ≤ 10 % (pour les composés NBR) |
Les stratégies d'approvisionnement varient considérablement selon la position de l'acheteur dans la chaîne logistique. Les constructeurs automobiles exigent le strict respect des plans et de la documentation, tandis que les distributeurs en gros privilégient la couverture du catalogue et la disponibilité des stocks.
Développement des équipementiers de niveau 1 et des équipementiers
Nos ingénieurs prennent en charge le développement inverse complet à partir de fichiers CAO 3D ou d'échantillons physiques de pédales en acier. Les spécifications matérielles, notamment la dureté Shore, la dispersion du noir de carbone, la correspondance des couleurs et les logos intégrés, sont entièrement personnalisables. Le processus de production intègre les protocoles APQP (Planification avancée de la qualité des produits) et fournit une documentation PPAP de niveau 3 complète pour l'approbation de la chaîne de montage. Le stockage des moules est assuré gratuitement pour nos partenaires contractuels à long terme, avec un délai de prototypage moyen de 12 à 25 jours.
Distribution et vente en gros de pièces de rechange
Les distributeurs qui stockent des pièces de rechange en grande quantité ont besoin d'un accès constant à Revêtements en caoutchouc antidérapants pour pédales de frein qui répondent parfaitement aux spécifications d'origine. Notre catalogue d'outillage existant, composé de plus de 700 moules standard, couvre les plateformes japonaises, allemandes, américaines et nationales. Ce catalogue exhaustif permet les commandes mixtes en petites séries, une expédition rapide et l'accès à des échantillons d'évaluation physique gratuits (frais de port à la charge du destinataire).
Le choix d'un partenaire pour l'injection de caoutchouc implique d'auditer son infrastructure technique et la traçabilité de ses matériaux. Un fournisseur fiable doit démontrer les compétences clés suivantes :
Intégration du système qualité : Certification IATF16949 active et laboratoire interne équipé de rhéomètres, de machines d'essai de traction et de chambres à ozone.
Traçabilité des matériaux : L'utilisation d'élastomères 100 % vierges est garantie, sans ajout de charges recyclées non autorisées. Le certificat d'analyse du lot doit permettre de remonter à la date de mélange du polymère brut.
Autonomie en ingénierie : La capacité de concevoir des boucles autobloquantes et de calculer en interne les angles de dépouille, plutôt que de copier aveuglément des échantillons existants usés.
Durabilité documentée : Fournir, sur demande d'audit, des rapports de laboratoire transparents et non modifiés, qu'ils soient internes ou externes, concernant le vieillissement thermique, l'immersion dans un fluide et les tests d'usure dynamique.
Atténuation des risques : Des protocoles de rapport 8D clairs et définis contractuellement, ainsi que des politiques de compensation financière pour tout écart de tolérance dimensionnelle ou de performance des matériaux.
La fiabilité du système de freinage d'un véhicule repose entièrement sur la stabilité chimique et la conception mécanique de l'élastomère utilisé. Les plaquettes de frein et d'embrayage haut de gamme ne sont pas de simples pièces en caoutchouc moulé ; ce sont des composants de sécurité conçus grâce à une chimie des matériaux précise, une géométrie de bande de roulement optimisée et une validation automobile rigoureuse. Kingtom fournit des plaquettes de frein et d'embrayage en caoutchouc noir technique, conçues pour les véhicules thermiques, hybrides et électriques de nouvelle génération. Nous répondons aux exigences strictes d'outillage des constructeurs automobiles et assurons également une distribution en gros à grande échelle. Notre bureau d'études analyse les plans techniques et les exigences opérationnelles afin de fournir des propositions de matériaux et des devis d'outillage précis sous 24 heures via notre portail officiel.

// OBTENIR LES DERNIÈRES NOUVELLES DE L'ENTREPRISE
INSCRIPTION À LA NEWSLETTER